SPS-ENGINEERING

Blog

heim

Blog

  • WAGO 750-Serie SPS-Programmierung: Eine Schritt-für-Schritt-Anleitung für Einsteiger
    WAGO 750-Serie SPS-Programmierung: Eine Schritt-für-Schritt-Anleitung für Einsteiger Jul 13, 2026
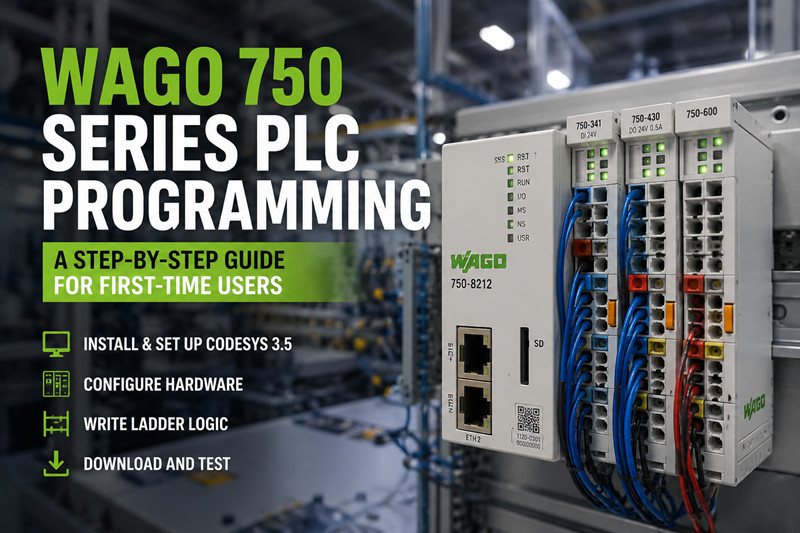
    Was Sie benötigen Hardware· WAGO 750-8212 PFC200 Controller (Dual-Ethernet, 1 GHz Cortex-A8, 512 MB RAM)· WAGO 750-341 4-Kanal-Digitaleingangsmodul (24 VDC Senke/Quelle)· WAGO 750-430 4-Kanal-Digitalausgangsmodul (24 VDC, 0,5 A pro Kanal)· WAGO 750-600 Endmodul (obligatorischer Busabschluss – das System lässt sich ohne dieses Modul nicht einschalten)· 24-V-Gleichstromversorgung (Netzteil der Klasse 2 für UL-konforme Installationen)· Ethernet-Kabel, gerader Durchgang Cat5e· Windows-PC (CODESYS läuft nicht unter Linux oder macOS)Software· CODESYS 3.5 SP19 oder höher (Download im CODESYS Store oder auf der WAGO-Website)· WAGOAddOn für CODESYS (Gerätebeschreibungsdateien für alle Controller der 750er-Serie)· Für die erste Programmierung reicht eine kostenlose CODESYS-Lizenz aus. Für den Produktiveinsatz ist eine Laufzeitlizenz erforderlich (150–350 USD, abhängig vom Funktionsumfang).Stromversorgung: Das Gerät 750-8212 benötigt 24 V DC (20,4–28,8 V DC). Für 120 V AC/60 Hz verwenden Sie bitte das DIN-Schienennetzteil WAGO 787-1622. Für 230 V AC/50 Hz ist das Netzteil WAGO 787-1661 geeignet. Beide sind CE- und UL-508-zertifiziert. Schritt 1: Installieren Sie CODESYS 3.5 1. Laden Sie CODESYS 3.5 SP19 aus dem CODESYS Store oder dem WAGO-Portal herunter.2. Führen Sie das Installationsprogramm als Administrator aus. Übernehmen Sie alle Standardeinstellungen.3. Laden Sie das WAGOAddOn-Paket für CODESYS herunter und installieren Sie es. Dadurch werden Gerätebeschreibungen für die Modelle 750-8212, 750-8202, 750-810 und alle älteren Steuerungen geladen.4. Starten Sie CODESYS. Gehen Sie zu „Tools“ → „Geräte-Repository“ und prüfen Sie, ob WAGO PFC200 750-8212 in der Liste angezeigt wird. Falls nicht, starten Sie CODESYS neu und führen Sie das Add-on-Installationsprogramm erneut aus.Häufiges Problem: Gerätebeschreibungsdateien sind service-pack-spezifisch. Die Installation des Add-ons für SP16 auf CODESYS SP19 führt dazu, dass keine Geräte angezeigt werden. Achten Sie darauf, dass die Add-on-Version exakt mit Ihrem CODESYS-Service-Pack übereinstimmt.---Schritt 2: Ein neues Projekt erstellen 5. Klicken Sie auf Datei → Neues Projekt.6. Wählen Sie „Standardprojekt“.7. Benennen Sie das Projekt `WAGO_Motor_Start_Stop`. Wählen Sie einen Speicherordner, den Sie sich merken können.8. Wählen Sie im Dropdown-Menü „Gerät“ die Option „WAGO PFC200 (750-8212)“. Wählen Sie unter „PLC_PRG in“ die Option „Kontaktplan (LD)“.9. Klicken Sie auf OK.Der Arbeitsbereich öffnet sich mit dem Gerätebaum auf der linken Seite, der den Controller und eine POU namens PLC_PRG anzeigt.---Schritt 3: Konfigurieren Sie den 750-Controller Klicken Sie mit der rechten Maustaste auf WAGO PFC200 (750-8212) in der Gerätestruktur und wählen Sie „Gerät hinzufügen“.· Fügen Sie ein digitales Eingangsmodul WAGO 750-341 (Busadresse 1) hinzu.· Fügen Sie ein WAGO 750-430 Digitalausgangsmodul (Busadresse 2) hinzu.· Fügen Sie am Busende ein WAGO 750-600 Endmodul hinzu (bildet den physischen Bus in der Software korrekt ab).Ethernet- vs. Feldbus-Adressierung: Das 750-8212 verwendet standardmäßig Ethernet zur Programmierung. Bei der Integration in ein PROFIBUS-Netzwerk benötigen Sie einen separaten Koppler (z. B. 750-375) und konfigurieren dessen Adresse im Menü „Feldbus-Konfiguration“ – nicht in den Ethernet-Einstellungen. Anfänger verwechseln häufig die Programmier-IP-Adresse mit der Feldbus-Stationsadresse. Diese befinden sich in unterschiedlichen Menüs.IP-Adresse: Doppelklicken Sie auf den Controller-Knoten, wechseln Sie zum Ethernet-Tab und weisen Sie ihm eine statische IP-Adresse zu – z. B. 192.168.1.10 mit der Subnetzmaske 255.255.255.0. Notieren Sie diese Adresse auf dem Controller-Gehäuse. Sie benötigen sie für jeden Download.Firmware-Prüfung: Öffnen Sie die Registerkarte „Informationen“ im Controller-Knoten. CODESYS 3.5 SP19 benötigt Firmware-Version 21 oder höher für den 750-8212. Controller mit Version 18 oder 19 müssen vor dem ersten Programm-Download mit dem WAGO Firmware Update Tool (separater Download) aktualisiert werden. Eine Firmware-Inkompatibilität führt zu einem stillen Fehler: Der Download wird abgeschlossen, der Controller startet neu, und das alte Programm bleibt im Speicher.---Schritt 4: Schreiben Sie ein einfaches Programm – Motorstart/-stopp mit Verriegelungen Schreiben Sie einen Standard-Dreidraht-Motorsteuerkreis – das PLC-Äquivalent zum Drücken eines Knopfes, um etwas auszulösen.Öffnen Sie PLC_PRG. Deklarieren Sie diese Variablen im oberen Bereich:`PROGRAMM PLC_PRGVARStart_PB : BOOL; (* Start-Taster — NO, 24 VDC *)Stop_PB : BOOL; (* Stopp-Taster — NC, 24 VDC *)Motor_Run : BOOL; (* Motorschützausgang *)Überlastung: BOOL; (* Thermisches Überlastrelais — NC *)END_VAR`Variablen den Ein-/Ausgängen zuordnen: Doppelklicken Sie im Gerätebaum auf WAGO 750-341. Ordnen Sie Start_PB %IX1.0 (Kanal 0), Stop_PB %IX1.1 und Überlast %IX1.2 zu. Doppelklicken Sie anschließend auf WAGO 750-430 und ordnen Sie Motor_Run %QX2.0 zu. Alternativ können Sie die Ein-/Ausgangszuordnungstabelle PLC_PRG für eine Dropdown-Schnittstelle verwenden.Leiterlogik in CODESYS:Ziehen Sie Kontakte und Spulen aus der Werkzeugkiste auf die Sprosse. Erstellen Sie zwei Sprosse.Stufe 1 (Eindichtung):`Start_PB Motor_Run----| |----------------------( )----Motor läuft----| |----(Parallelzweig zu Start_PB)`Stufe 2 (Stopp und Überlastung in Reihe):`Stop_PB Überlast Motor_Run----|/|----------|/|-----------( )----`Klicken Sie mit der rechten Maustaste auf die Kontakte, um zwischen normalerweise geöffnet (| |) und normalerweise geschlossen (|/|) umzuschalten. Fügen Sie einen parallelen Zweig hinzu, indem Sie mit der rechten Maustaste unterhalb des Start_PB-Kontakts klicken und „Zweig hinzufügen“ auswählen.Die Logik lautet: Durch Drücken von Start_PB wird Motor_Run aktiviert. Motor_Run schließt sich über seinen eigenen Öffnerkontakt. Durch Drücken von Stop_PB oder Auslösen des Überlastschutzes wird der Stromkreis unterbrochen und Motor_Run deaktiviert. Dieses Dreileitermuster lässt sich direkt auf die physische Verdrahtung eines Motorstarters übertragen – Sie können die SPS mit einem realen Schütz testen, ohne den Code ändern zu müssen.---Schritt 5: Herunterladen und Testen 10. Verbinden Sie das 750-8212 mit Ihrem PC über das Ethernet-Kabel.11. Schalten Sie den Controller ein. Die RUN- und I/O-LEDs blinken während des Startvorgangs. Warten Sie, bis die RUN-LED dauerhaft leuchtet (ca. 30 Sekunden).12. Klicken Sie in CODESYS auf Online → Anmelden (oder drücken Sie F11).13. Klicken Sie im Dialogfeld „Netzwerkpfad auswählen“ auf „Netzwerk scannen“. Der Controller wird als „WAGO PFC200 (750-8212) @ 192.168.1.10“ angezeigt. Wählen Sie ihn aus und klicken Sie auf „OK“.14. Klicken Sie auf Ja, um die Anwendung herunterzuladen.15. Der Controller wechselt nach Abschluss des Downloads automatisch in den RUN-Modus.16. Wechseln Sie zu Online → Watch-Ansicht umschalten (F9). Die Leitersprossen werden grün hervorgehoben, wenn Kontakte und Spulen aktiv sind.Testsequenz:· Kurzschließen Sie kurzzeitig Pin 1 (Start_PB) mit 24 VDC am 750-341. `Start_PB` leuchtet in der Überwachungsansicht grün und `Motor_Run` wird aktiviert.· Kurzschließen Sie Pin 2 (Stop_PB) mit 24 VDC. `Stop_PB` leuchtet grün und `Motor_Run` fällt aus.· Wiederholen Sie den Vorgang mit Pin 3 (Überlastung), um zu bestätigen, dass die Verriegelung hält.Falls Motor_Run nicht aktiviert wird, überprüfen Sie die Verdrahtungspolarität am 750-430 — die Ausgänge sind über den gemeinsamen Anschluss als Senke/Quelle konfigurierbar.---Häufige Fehler bei der Einrichtung von WAGO CODESYS 17. Firmware-Inkompatibilität. Sie laden das Programm herunter, CODESYS meldet „Anwendung erfolgreich heruntergeladen“, der Controller startet neu, und es funktioniert nichts. Die Firmware des 750-8212 ist älter als für das Projekt erforderlich. Überprüfen Sie die Informationen auf der Registerkarte „Informationen“ anhand Ihrer CODESYS SP-Kompatibilitätsmatrix. Aktualisieren Sie die Firmware vor dem ersten Download.18. Das Endmodul fehlt. Ohne das 750-600 wird der interne Bus nicht initialisiert. Die I/O-LED blinkt rot. Montieren Sie das 750-600 am rechten Ende der DIN-Schienenmontage.19. Subnetzkonflikt. CODESYS scannt nur das lokale Subnetz. PC: 192.168.0.x, Controller: 192.168.1.10 – der Scan findet keine Ergebnisse. Passen Sie die Subnetze an oder weisen Sie dem Netzwerkadapter Ihres PCs eine zweite IP-Adresse zu.20. Falsche E/A-Zuordnung. Überprüfen Sie, ob Start_PB auf %IX1.0 (750-341, Kanal 0) und nicht auf %IX1.1 abgebildet ist. Ein vertauschtes Bit führt zum Auslesen des falschen Tasters. Verwenden Sie die Registerkarte „E/A-Zuordnung“ an jedem Buskopplerknoten.21. Die Testlizenz ist abgelaufen. Die CODESYS-Laufzeitumgebung auf dem 750-8212 läuft zwei Stunden lang im Testmodus. Danach führt der Controller keinen Benutzercode mehr aus. Erwerben Sie vor der Inbetriebnahme eine Laufzeitlizenz (250–350 USD für den PFC200) und aktivieren Sie diese über den CODESYS License Manager.---Checkliste für Erstnutzer · CODESYS 3.5 wurde mit der passenden WAGO AddOn-Version installiert.· Die Controller-Firmware wurde auf Version 21 oder höher aktualisiert.· Statische IP-Adresse zugewiesen und notiert· 750-600 Endmodul auf DIN-Schiene montiert· Die I/O-Module wurden in der Gerätestruktur in der korrekten Busreihenfolge hinzugefügt.· Variablen wurden deklariert und den korrekten Busadressen zugeordnet.· Die Kontaktplanlogik wird fehlerfrei kompiliert (grünes Häkchen im Meldungsbereich).· PC und Controller im selben Subnetz· Anmeldung erfolgreich – grünes Dreieck in der Statusleiste· Druckknopftest erfolgreich: Start schaltet ein, Stopp fällt ab, Überlast hält an.· Laufzeitlizenz aktiviert oder Testzeit vermerktNächste Schritte: Analogmodule (750-455, 750-456) für die Sensorrückmeldung hinzufügen. Den zweiten Ethernet-Port des 750-8212 zur Trennung vom Anlagennetzwerk konfigurieren. Ein WebVisu-Dashboard für die Fernüberwachung einrichten. Modbus TCP Master/Slave zur Kommunikation mit einem Frequenzumrichter implementieren.Alle Komponenten der WAGO 750-Serie – Steuerungen, E/A-Module, Netzteile und Zubehör – finden Sie unter tztechio.com/plc. Dort können Sie den aktuellen Lagerbestand und die Preise einsehen. Wir führen neue und zertifizierte gebrauchte WAGO-Automatisierungshardware mit CE- und UL-Kennzeichnung, sofort versandbereit.--------------------------------------------------------------------------------------------------------------------🏢 Über TZ Tech TZ Tech ist ein führender Anbieter von Komponenten für Industrieautomation, Elektrotechnik, Messtechnik und Telekommunikation. Wir sind spezialisiert auf die Beschaffung sofort lieferbarer Lagerbestände von Distributoren und können Ihnen dadurch äußerst wettbewerbsfähige Preise und kurze Lieferzeiten bieten. Dank unseres umfangreichen Lagers können wir sogar seltene und nicht mehr produzierte Teile beschaffen, die andernorts schwer zu finden sind. 🛡️ Unser Qualitätsversprechen Wir wissen, dass Qualität für Sie oberste Priorität hat. Jede Komponente durchläuft einen strengen Prüf- und Kontrollprozess, damit Sie unbesorgt kaufen können. Bei älteren oder nicht mehr erhältlichen Teilen setzen wir auf volle Transparenz und liefern Ihnen stets einen ehrlichen und genauen Bericht über den Zustand des Produkts. Darüber hinaus erhalten Sie auf alle Neuteile eine einjährige Garantie. ✉️ Nehmen Sie Kontakt auf  Haben Sie ein Projekt oder benötigen Sie ein Ersatzteil? Senden Sie uns noch heute Ihre Anfrage! Unser Team ist bestrebt, Ihnen innerhalb von 6 Stunden (außer an Wochenenden) eine schnelle Antwort zu geben.
  • Was ist eine SPS? Ein umfassender Leitfaden für Anfänger zu speicherprogrammierbaren Steuerungen
    Was ist eine SPS? Ein umfassender Leitfaden für Anfänger zu speicherprogrammierbaren Steuerungen May 08, 2026
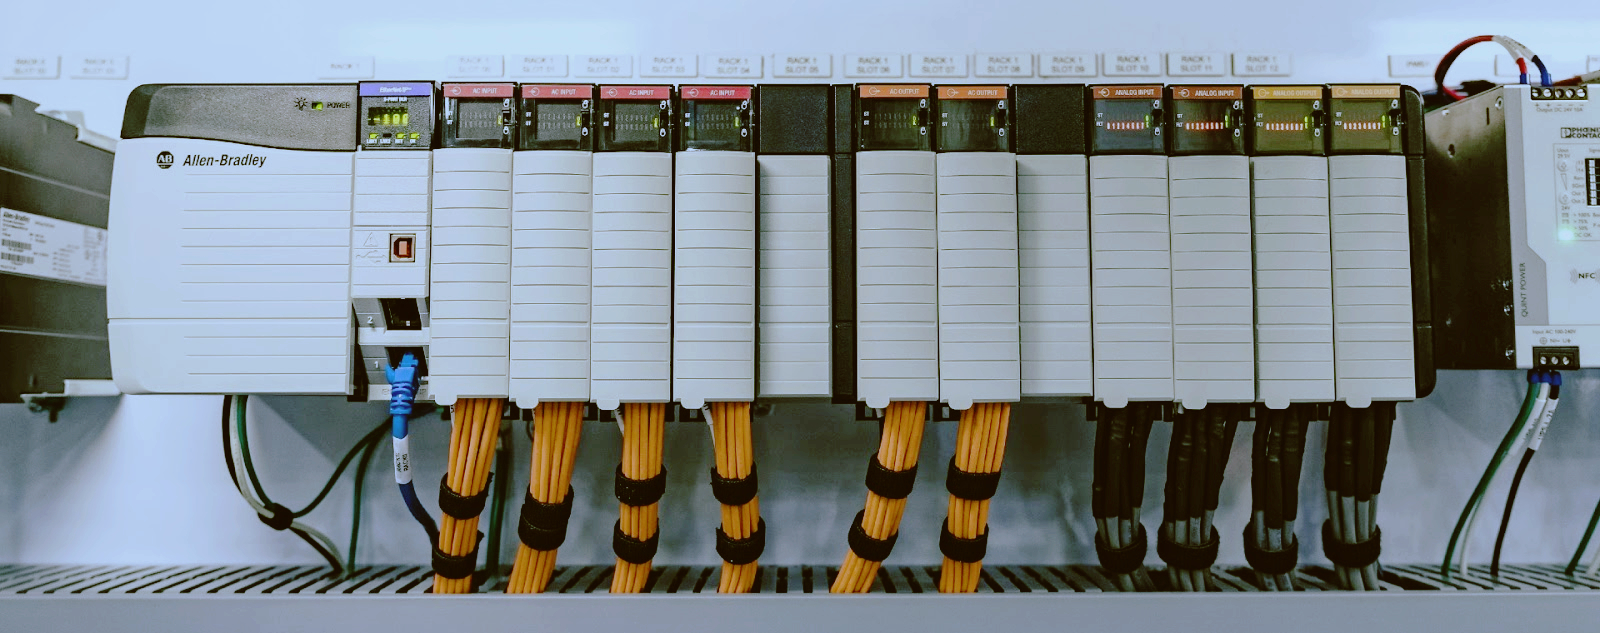
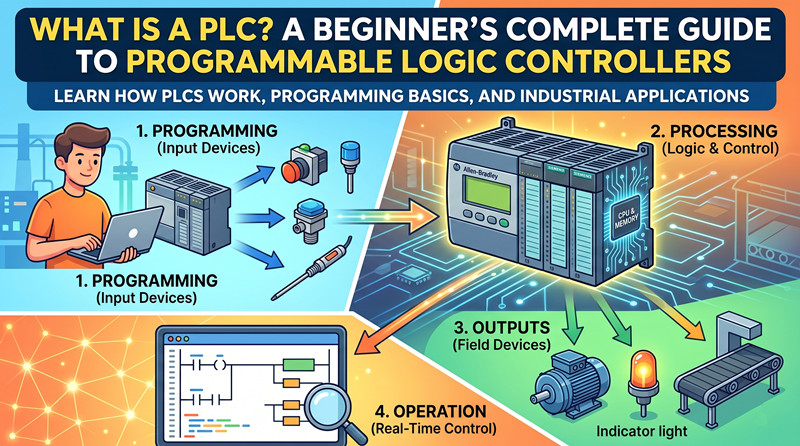
     EinführungEine SPS (Speicherprogrammierbare Steuerung) ist ein robuster, industrietauglicher Digitalrechner zur Automatisierung elektromechanischer Prozesse in Produktionsanlagen, Maschinen und Infrastrukturen. Im Gegensatz zu herkömmlichen Computern sind SPSen so konstruiert, dass sie rauen Industriebedingungen standhalten: extremen Temperaturen, Feuchtigkeit, Staub, elektrischen Störungen und Vibrationen.Die Aufgabe der SPS ist einfach: Sie liest Eingaben, trifft Entscheidungen auf Basis programmierter Logik und steuert Ausgaben. Man kann sie sich als das „Gehirn“ einer Maschine oder eines Prozesses vorstellen – wird ein Taster gedrückt (Eingabe), entscheidet die SPS, was geschehen soll (Logik) und aktiviert einen Motor, ein Ventil oder eine Anzeige (Ausgabe).Die Geschichte: Warum speicherprogrammierbare Steuerungen (SPS) erfunden wurdenVor der Einführung von SPSen basierte die industrielle Automatisierung auf Relaiskästen – großen Schränken mit Hunderten oder Tausenden von elektromechanischen Relais, Zeitschaltuhren und Schützen. Zu den Problemen zählten: die aufwändige Neuverdrahtung bei jeder Änderung (die Tage oder Wochen dauerte), mechanischer Verschleiß, der zu Ausfallzeiten führte, schwierige Fehlersuche, enormer Platzbedarf und das Fehlen einer Datenerfassungsmöglichkeit.1968 entwickelte Bedford Associates (später Modicon) die erste speicherprogrammierbare Steuerung (SPS) – die Modicon 084 – für das Hydra-Matic-Getriebewerk von General Motors. Das Ziel war einfach: Relaisfelder durch ein programmierbares elektronisches System zu ersetzen, das sich bei Produktionsänderungen schnell rekonfigurieren ließ. Innerhalb eines Jahrzehnts hatten SPSen die Relaisfelder weltweit weitgehend verdrängt.SPS-Hardware: Kernkomponenten1. CPU (Zentraleinheit): Das „Gehirn“ der SPS – ein Mikroprozessor, der das Steuerungsprogramm ausführt, arithmetische und logische Operationen durchführt und die Kommunikation verwaltet. Zu den wichtigsten Spezifikationen gehören Speichergröße, Zykluszeit (ms), E/A-Kapazität und Kommunikationsschnittstellen (Ethernet, USB, RS-232/RS-485).2. Stromversorgung: Wandelt die eingehende Netzspannung (110 V/220 V AC) in die für CPU und E/A-Module benötigten Gleichspannungen (typischerweise 24 V DC) um. Wichtige Aspekte: Nennleistung, Redundanz für kritische Anwendungen und Eingangsspannungsbereich.3. Eingangsmodule: Sie verbinden Sensoren und Schalter mit der SPS-CPU und wandeln reale Signale in digitale Daten um. Digitale Eingänge (24 V DC) verarbeiten Drucktaster, Endschalter, Näherungssensoren und Druckschalter – sie repräsentieren lediglich EIN (1) oder AUS (0). Analoge Eingänge verarbeiten Temperatursensoren (RTD, Thermoelement), Druckmessumformer, Durchflussmesser und Füllstandssensoren mit Signalen wie 4–20 mA oder 0–10 V.4. Ausgabemodule: Empfangen Befehle von der CPU und steuern Aktoren. Digitale Ausgänge (24 V DC, 120 V AC oder Relais) steuern Magnetventile, Schütze, Motorstarter, Kontrollleuchten und Alarme. Analoge Ausgänge treiben Frequenzumrichter, Proportionalventile und Servoantriebe mit Standardsignalen wie 4–20 mA oder 0–10 V an.5. Rack/Backplane: Die physische Infrastruktur, die alle SPS-Module zusammenhält und den Kommunikationsbus zwischen ihnen bereitstellt.6. Kommunikationsschnittstellen: SPSen kommunizieren mit HMIs, anderen SPSen, Antrieben und Anlagennetzwerken über Protokolle wie EtherNet/IP, PROFINET, Modbus TCP/IP, PROFIBUS, DeviceNet, ControlNet, OPC UA und serielle Verbindungen (RS-232/RS-485).Wie funktioniert eine SPS? Der ScanzyklusDie CPU führt ihr Programm in einer kontinuierlichen, sich wiederholenden Schleife aus, dem sogenannten Scan-Zyklus. Jeder vollständige Zyklus besteht aus vier Schritten:Schritt 1 – Eingänge lesen: Die CPU liest alle Zustände der Eingangsmodule und speichert sie in der Eingangsbildtabelle (typischerweise 1-10 ms).Schritt 2 – Programm ausführen: Die CPU führt das Benutzerprogramm Befehl für Befehl aus und liest und schreibt dabei aus den Eingabe-/Ausgabe-Bildtabellen im Speicher.Schritt 3 – Ausgaben schreiben: Nach der Programmausführung aktualisiert die CPU alle Ausgabemodule gleichzeitig mit Werten aus der Ausgabebildtabelle.Schritt 4 – Systemwartung: Die CPU führt interne Aufgaben durch, darunter HMI/SPS-Kommunikation, zeitbasierte Funktionen und Diagnosen.Die typische Scanzeit beträgt 5-20 ms für ein mittelgroßes Programm; Hochgeschwindigkeitsanwendungen benötigen möglicherweise 0,5-1 ms.SPS-Programmiersprachen: Die fünf IEC 61131-3-Standards1. Kontaktplan (KOP) – Die gängigste Sprache, insbesondere in Nordamerika. Er ist elektrischen Relaisschaltplänen nachempfunden und daher für Elektriker intuitiv verständlich. Am besten geeignet für diskrete Logik und sequentielle Steuerung.2. Funktionsbausteindiagramm (FBD) – Verwendet grafische Blöcke mit Ein-/Ausgangsverbindungen. Jeder Block erfüllt eine spezifische Funktion – PID-Regler, Arithmetik, Logikgatter, Timer. Am besten geeignet für Prozesssteuerung und PID-Regler.3. Strukturierter Text (ST) – Eine textbasierte Hochsprache ähnlich wie Pascal oder BASIC. Besonders leistungsfähig für komplexe Datenverarbeitung, Stapelverarbeitung und fortgeschrittene Zustandsautomaten.4. Ablaufdiagramm (SFC) – Grafische Sprache zur Definition sequenzieller Prozesse – Operationen, die schrittweise mit Aktionen und kontrollierten Übergängen ablaufen. Am besten geeignet für Chargenprozesse und Verpackungsmaschinen.5. Befehlsliste (IL) – Eine textbasierte Low-Level-Sprache, ähnlich der Assemblersprache. Kompakt und effizient, aber weniger lesbar. Am besten geeignet für einfache, kompakte Abläufe und ältere Systeme.SPS vs. DCS vs. Industrie-PCSPS: Konzipiert für die diskrete Fertigung (Einzelmaschinen, Montagelinien). Schnelle Abtastzeiten, robuste Hardware. Skalierbar für Hunderte bis Tausende von E/A-Punkten.DCS (Verteiltes Steuerungssystem): Konzipiert für kontinuierliche Prozessindustrien (Öl & Gas, Chemie, Energieerzeugung). Hochredundant und eng mit den Prozessvariablen integriert. Skalierbar für Tausende bis Hunderttausende von Ein-/Ausgangspunkten.Industrie-PC (IPC): Entwickelt für Hochgeschwindigkeits-Datenverarbeitung, Bildverarbeitungssysteme und komplexe Algorithmen. PC-basiert, läuft unter Windows oder Linux und bietet hohe Rechenleistung.Die Grenzen zwischen SPS, DCS und IPC sind in den letzten Jahren deutlich verschwommen.Wie man die richtige SPS auswähltSchritt 1: Definieren Sie die Anwendung – Einzelmaschine oder anlagenweites System, Anforderungen an die Hochgeschwindigkeits-Bewegungssteuerung, sicherheitskritische Anforderungen, aktuelle und zukünftige E/A-Anzahlen.Schritt 2: Bewertung des Markenökosystems – Allen Bradley dominiert in Amerika, Siemens in Europa/Asien, Mitsubishi in Japan und auf kostensensiblen Märkten, ABB im Bereich der Prozessautomatisierung.Schritt 3: Berücksichtigen Sie die Softwarekosten – die Hardware macht oft nur 30-50 % der Gesamtbetriebskosten aus; die Softwarelizenzierung kann ebenso teuer sein (Allen Bradley Studio 5000: 5.000-15.000+ US-Dollar).Schritt 4: I/O-Anforderungen abgleichen – Berechnen Sie die benötigten digitalen Eingänge, digitalen Ausgänge und analogen Signale und geben Sie eine Reserve von 20 % für zukünftige Erweiterungen hinzu.Schritt 5: Kommunikationsanforderungen überprüfen – HMI-Konnektivität, Anlagennetzwerkintegration (MES/ERP), Antriebs-/SPS-Kommunikation und Fernzugriffsfähigkeit.Die führenden börsennotierten Marken im ÜberblickAllen Bradley (Rockwell Automation)Flaggschiffprodukte:ControlLogix, CompactLogix, MicroLogix, SLC 500Programmiersoftware:Studio 5000 Logix DesignerKommunikation:EtherNet/IP, ControlNet, DeviceNet, ModbusWebseite:www.rockwellautomation.comSiemensFlaggschiffprodukte:SIMATIC S7-1500, S7-1200, S7-300, S7-400Programmiersoftware:TIA-PortalKommunikation:PROFINET, PROFIBUS, Modbus TCP/IP, OPC UAWebseite:www.siemens.comMitsubishi ElectricFlaggschiffprodukte:MELSEC iQ-R, iQ-F, MELSEC-Q, MELSEC-FProgrammiersoftware:GX Works3Kommunikation:CC-Link IE, Modbus TCP/IP, EtherNet/IPWebseite:www.mitsubishielectric.comABBFlaggschiffprodukte:AC500, AC500-eco, AC700Programmiersoftware:Automatisierungs-BuilderKommunikation:EtherNet/IP, PROFINET, Modbus TCP/IP, CANopenWebseite:new.abb.com/plcHoneywellFlaggschiffprodukte:ControlLogix (über Honeywell), Experion PKSProgrammiersoftware:Experiment StudioKommunikation:EtherNet/IP, Modbus, OPC UAWebseite:www.honeywellprocess.comOmronFlaggschiffprodukte:NX1P2, NJ501, CP1H, CP1LProgrammiersoftware:Sysmac Studio, CX-ProgrammiererKommunikation:EtherNet/IP, Modbus TCP/IP, USBWebseite: www.omron-ap.comDiese Anleitung dient ausschließlich Schulungszwecken. Für spezifische Anwendungshinweise wenden Sie sich bitte an einen qualifizierten Automatisierungsingenieur oder an das technische Vertriebsteam von TZ TECH. 
  • DIE GRUNDLAGEN DER MODERNEN FERTIGUNG BEHERRSCHEN: EIN UMFASSENDER LEITFADEN ZUR SPS-TECHNOLOGIE
    DIE GRUNDLAGEN DER MODERNEN FERTIGUNG BEHERRSCHEN: EIN UMFASSENDER LEITFADEN ZUR SPS-TECHNOLOGIE Apr 23, 2026
     Die moderne Produktionslandschaft wurde durch ein einziges Gerät grundlegend verändert: die speicherprogrammierbare Steuerung (SPS). Ob Sie die Grundlagen der industriellen Automatisierung erkunden oder tiefergehende Einblicke in die Integration des industriellen Internets der Dinge (IIoT) gewinnen möchten – das Verständnis der SPS ist unerlässlich, um die Zukunft der Fabrikhalle zu gestalten. Dieser Leitfaden beleuchtet die Funktionsweise, Programmierung und Fehlerbehebung dieser robusten Industriecomputer, die die Welt am Laufen halten.’Die Montagebänder bewegen sich. Die Evolution: Von Relais zu softwaredefinierter Logik Vor der Einführung der **SPS** Ende der 1960er-Jahre basierte die industrielle Steuerung auf riesigen Ansammlungen mechanischer Relais. Wollte ein Hersteller eine Produktionssequenz ändern, mussten Techniker Tausende von Verbindungen physisch neu verdrahten.—Ein Prozess, der zeitaufwändig, teuer und anfällig für menschliche Fehler war.  Die Entwicklung der ersten **SPS**, der Modicon 084, revolutionierte die Branche, indem sie die Programmierung von Logik über Software anstatt über physische Leitungen ermöglichte. Heute haben weltweit führende Unternehmen wie **Siemens**, **Allen-Bradley** (Rockwell Automation) und **Schneider Electric** diese Technologie weiterentwickelt und Steuerungen geschaffen, die weit mehr als nur binäre Schalter sind – leistungsstarke Datenzentren, die komplexe Berechnungen und Hochgeschwindigkeitskommunikation ermöglichen. SPS-Programmierung entschlüsseln: Die Sprachen der Automatisierung Für viele Einsteiger in diesem Bereich ist die **SPS-Programmierung** der anspruchsvollste, aber auch lohnendste Aspekt dieser Technologie. Der internationale Standard IEC 61131-3 definiert fünf verschiedene Programmiersprachen, die jeweils für unterschiedliche Aufgaben in der industriellen Automatisierung geeignet sind. 1. Kontaktplanlogik (KOP): Die bekannteste Programmiersprache, angelehnt an elektrische Relaisschaltpläne. Sie ist bei Technikern sehr beliebt, da sie äußerst anschaulich ist und sich leicht in Echtzeit überwachen lässt.2. Structured Text (ST): Eine höhere Programmiersprache ähnlich wie Pascal oder C. Sie erfreut sich zunehmender Beliebtheit für komplexe mathematische Algorithmen und die Datenverarbeitung und wird von einer neuen Generation von Ingenieuren bevorzugt, die mit der traditionellen IT-Programmierung vertraut sind.3. Funktionsbausteindiagramm (FBD): Diese grafische Sprache ermöglicht es Programmierern, vorgefertigte Codeblöcke miteinander zu verknüpfen. Sie wird in der Prozessindustrie von Unternehmen wie ABB und Honeywell häufig eingesetzt.4. Ablaufdiagramm (SFC): Ideal für schrittweise Prozesse, wie z. B. eine Chargenmischsequenz in einem Lebensmittelbetrieb.5. Befehlsliste (IL): Ein Assembler-Stil auf niedriger Ebene, der heute weniger verbreitet ist, aber in älteren Legacy-Systemen noch anzutreffen ist. Die IIoT-Revolution: Die Verbindung von Produktionshalle und Managementebene Der bedeutendste Trend im Jahr 2026 ist die Konvergenz von OT (Operational Technology) und IT (Information Technology). Hier kommt das **IIoT** ins Spiel. Moderne **SPS**-Systeme arbeiten nicht mehr isoliert. Dank Protokollen wie OPC UA und MQTT können **SPS** nun Leistungsdaten in Echtzeit direkt an Cloud-Plattformen wie AWS oder Azure streamen. Warum ist das wichtig? Für einen Unternehmer bedeutet es datengestützte Entscheidungsfindung. Wenn eine Steuerung von **Omron** oder **Keyence** in der Produktionslinie einen geringfügigen Anstieg der Motortemperatur oder eine Millisekundenverzögerung der Zykluszeit feststellt, werden diese Daten sofort von KI in der Cloud analysiert, um einen Ausfall vorherzusagen, bevor er eintritt. Dieser Übergang von reaktiver zu vorausschauender Instandhaltung ist das Kennzeichen von Industrie 4.0. Professionelle SPS-Fehlerbehebung: Ein systematischer Ansatz Selbst die komplexesten Systeme sind nicht vor Störungen gefeit. Meisterhafte **SPS-Fehlerbehebung** unterscheidet einen erfahrenen Ingenieur von einem Anfänger. Wenn eine Maschine stillsteht, ist die **SPS** Ihr bestes Diagnosewerkzeug. Hardware-Diagnose: Beginnen Sie immer mit der physikalischen Schicht. Überprüfen Sie das Netzteil und achten Sie auf die Fehleranzeige (LEDs) der CPU. Hersteller wie Mitsubishi und Delta bieten intuitive LED-Anzeigen, mit denen sich ein defektes I/O-Modul innerhalb von Sekunden lokalisieren lässt.- Softwareüberwachung: Durch die Online-Verbindung mit der Steuerung über Software wie TIA Portal oder Studio 5000 können Sie die Logikausführung in Echtzeit verfolgen. Wenn ein Schaltkreis nicht auf Grün schaltet, lässt sich der Fehler auf einen defekten Endschalter oder eine unterbrochene Leitung zurückführen.- Erzwingen von Ein-/Ausgängen: Dies ist eine leistungsstarke, aber gefährliche Technik. Sie können einen Ausgang manuell „erzwingen“, um ein Ventil oder einen Motor zu testen. Professionelle Sicherheitsrichtlinien für die Fehlersuche an SPS-Systemen schreiben jedoch vor, dass Sie sicherstellen müssen, dass sich kein Personal in der Nähe der beweglichen Teile befindet, bevor Sie dies tun.  
  • HINTER DER FIREWALL: SICHERUNG VON PLC-NETZWERKEN IM ZEITALTER VON IIoT UND EDGE COMPUTING
    HINTER DER FIREWALL: SICHERUNG VON PLC-NETZWERKEN IM ZEITALTER VON IIoT UND EDGE COMPUTING Apr 16, 2026
    HINTER DER FIREWALL: SICHERUNG VON PLC-NETZWERKEN IM ZEITALTER VON IIoT UND EDGE COMPUTINGDie industrielle Automatisierung befindet sich in einem radikalen Wandel. Was einst isolierte „Automatisierungsinseln“ waren, sind heute Knotenpunkte eines globalen Netzwerks. Während die Integration der Programmierbare Logiksteuerung (SPS)Cloudbasierte Analysen haben zwar ein beispielloses Maß an Effizienz ermöglicht, aber gleichzeitig auch die Tür für ausgeklügelte Cyberbedrohungen geöffnet. Für moderne Ingenieure gilt daher: SPS-ProgrammierungEs geht nicht mehr nur um Logik und Timing – es geht darum, widerstandsfähige, sichere Architekturen zu schaffen, die der sich ständig verändernden Landschaft der Industriespionage und Ransomware standhalten können. Der Übergang von isolierten zu hypervernetzten SystemenJahrzehntelang war die primäre Verteidigung für einen SPSwar die „Luftlücke“ – die physische Trennung der Fabrikhalle vom Internet. Der Aufstieg von Industrielle Automatisierung4.0 hat den Air Gap der Vergangenheit angehören lassen. Um ihn zu nutzen IIoTVorteile des industriellen Internets der Dinge (IIoT), wie Fernüberwachung und vorausschauende Wartung, Steuerungen von Marken wie Siemens, Allen-Bradley, Und Schneider Electricmuss mit Enterprise Resource Planning (ERP)-Systemen und Cloud-Dashboards kommunizieren.Diese Vernetzung schafft „Angriffsvektoren“. Eine Schwachstelle in einer Workstation oder ein falsch konfiguriertes VPN kann einem Angreifer den Zugang zur Produktionshalle ermöglichen. Einmal eingedrungen, kann er dort Manipulationen vornehmen. SPS-ProgrammierungSie können Sollwerte verändern oder sogar Sicherheitsverriegelungen deaktivieren, was zu katastrophalen Geräteausfällen oder Produktionsstillständen führen kann.Gängige SPS-Schwachstellen verstehenUm eine effektive Umsetzung zu gewährleisten SPS-FehlerbehebungUm Sicherheit zu gewährleisten, muss man die Schwachstellen kennen. Die meisten älteren Industrieprotokolle, wie Modbus TCP oder frühe Versionen von EtherNet/IP, wurden auf Leistung und nicht auf Sicherheit ausgelegt. Oftmals mangelt es ihnen an Verschlüsselung und Authentifizierung, sodass jedes Gerät im Netzwerk Befehle an den Server senden kann. SPS.Zu den wichtigsten Schwachstellen moderner Systeme gehören:· Unsichere Kommunikationsprotokolle:Daten, die im Klartext gesendet werden, können abgefangen oder gefälscht werden.· Ältere Firmware:Viele im Einsatz befindliche Steuergeräte verwenden Firmware, die Jahre alt ist und bekannte Sicherheitslücken enthält.· Ungeschützte Technikanschlüsse:Verwendete Anschlüsse für SPS-Programmierungund die Diagnostik bleibt oft unkontrolliert und wird nicht überwacht. · Schwaches Berechtigungsmanagement:Standardpasswörter oder gemeinsam genutzte Konten innerhalb des Wartungsteams.· Tiefenverteidigung: Eine mehrschichtige SicherheitsstrategieDie Sicherung einer Fabrik erfordert einen mehrschichtigen Sicherheitsansatz. Das bedeutet, auf mehrere Sicherheitsebenen zu setzen, sodass im Falle des Versagens einer Ebene andere die Bedrohung abwehren können.1.Netzwerksegmentierung und MikrosegmentierungDie erste Verteidigungslinie besteht darin, das Netzwerk des industriellen Steuerungssystems (ICS) vom Standard-Büronetzwerk zu trennen. Mithilfe von industriellen Firewalls und VLANs (Virtual Local Area Networks) lässt sich sicherstellen, dass nur autorisierter Datenverkehr zwischen den Systemen übertragen wird. SPSund der Außenwelt. Führende Marken wie Phoenix KontaktUnd MoxaBereitstellung spezialisierter Hardware zur Steuerung dieser Grenze.2.Implementierung sicherer Protokolle (OPC UA und darüber hinaus)Der Übergang von veralteten Protokollen zu sicheren Alternativen ist von entscheidender Bedeutung. OPC UA(Open Platform Communications United Architecture) hat sich zum Goldstandard für sichere Kommunikation entwickelt. Industrielle AutomatisierungEs unterstützt digitale Zertifikate und Verschlüsselung und gewährleistet so die SPSAkzeptiert nur Befehle von verifizierten Quellen.3.Härtung der SPS-HardwareModerne Controller, wie zum Beispiel der SiemensS7-1500 oder die Allen-BradleyControlLogix 5580 verfügt über integrierte Sicherheitsfunktionen. Dazu gehören die Möglichkeit, ungenutzte Ports zu deaktivieren, bestimmten Benutzern Lesezugriff zu gewähren und alle Änderungen zu protokollieren. SPS-Programmierung. Die Rolle der SPS-Programmierung in der CybersicherheitSicherheit ist nicht nur eine Netzwerkfrage; sie beginnt mit der Art und Weise, wie Sie Ihren Code schreiben. Sicher SPS-ProgrammierungPraktiken können als letzte Sicherheitsmaßnahme dienen. Programmierer sollten beispielsweise „Plausibilitätsprüfungen“ in die Logik einbauen. Wenn ein Befehl empfangen wird, einen Motor mit einer physikalisch unmöglichen oder gefährlichen Geschwindigkeit zu bewegen, sollte der Code diesen Befehl überschreiben und einen sicheren Zustand auslösen.Darüber hinaus sollten Ingenieure davon absehen, sensible Informationen fest im Code zu verankern. Strukturierter Text (ST)Der Umgang mit verschlüsselten Kommunikationsblöcken ist ein wachsender Trend unter erfahrenen Automatisierungsentwicklern. Durch die Behandlung der SPSAls „Edge-Gerät“ können Sie Daten lokal verarbeiten und bereinigen, bevor Sie sie in die Cloud senden, wodurch die Menge an sensiblen Informationen, die das Werk verlassen, reduziert wird.SPS-Fehlerbehebung nach einem CyberangriffWenn sich ein System unregelmäßig verhält, besteht die erste Reaktion oft darin, nach einem Hardwaredefekt oder einem Programmierfehler zu suchen. Moderne Systeme hingegen… SPS-Fehlerbehebungmuss nun auch „Cyberforensik“ umfassen.Anzeichen für einen möglichen Kompromiss sind unter anderem:· Unerwartete Änderungen der Abtastzeit des Controllers.· Diagnoseprotokolle, die fehlgeschlagene Anmeldeversuche oder nicht autorisierte "Upload/Download"-Anfragen anzeigen.· Sensorwerte außerhalb des zulässigen Bereichs, die nicht mit der physikalischen Realität übereinstimmen.· Regelmäßige Datensicherung SPS-ProgrammierungDie Pflege von „Golden Images“ (verifizierten, sauberen Versionen des Codes) ist für eine schnelle Wiederherstellung nach einem Vorfall unerlässlich. Industriestandards: Dem IEC 62443-Fahrplan folgenFür Unternehmen, die eine erstklassige Sicherheitsarchitektur aufbauen möchten, IEC 62443Die Normenreihe dient als primäre Richtlinie. Sie bietet einen umfassenden Rahmen für beide Anbieter (wie z. B. Honeywelloder ABBUm industrielle Systeme über ihren gesamten Lebenszyklus hinweg zu sichern, müssen diese Standards eingehalten werden. Dies gilt insbesondere für anspruchsvolle B2B-Verträge in der Automobil- und Pharmabranche.Der menschliche Faktor: Ausbildung und PolitikKeine noch so ausgefeilte Technologie kann eine Fabrik schützen, wenn ein Techniker einen infizierten USB-Stick an ein ... anschließt. SPSProgrammierschnittstelle. Die Personalschulung ist der wichtigste Bestandteil von Industrielle AutomatisierungSicherheit. Die Einführung einer „Zero Trust“-Richtlinie – bei der jedes Gerät und jeder Benutzer vor dem Zugriff verifiziert werden muss – ist der einzige Weg, um modernen Bedrohungen einen Schritt voraus zu sein.Fazit: Zukunftssichere AutomatisierungsinfrastrukturWenn wir uns immer weiter in die Ära von IIoTIm Bereich der autonomen Fertigung wird die Grenze zwischen IT und OT (Betriebstechnologie) weiter verschwimmen. SPSist kein „dummes“ Gerät mehr, sondern ein hochentwickelter Computer, der die gleiche Sicherheitsvorkehrungen erfordert wie jeder Unternehmensserver.Durch die Fokussierung auf Netzwerksegmentierung, sichere SPS-ProgrammierungDurch die Einhaltung globaler Standards können Sie Ihr Automatisierungssystem in eine Festung verwandeln. Cybersicherheit ist kein einmaliges Projekt, sondern ein kontinuierliches Engagement für höchste Qualität, das die Sicherheit, Zuverlässigkeit und Rentabilität Ihrer Betriebsabläufe für viele Jahre gewährleistet.  
  • Wie Sensepoint XCL und XCD das Paradigma der industriellen Gasdetektion neu gestalten
    Wie Sensepoint XCL und XCD das Paradigma der industriellen Gasdetektion neu gestalten Dec 22, 2025
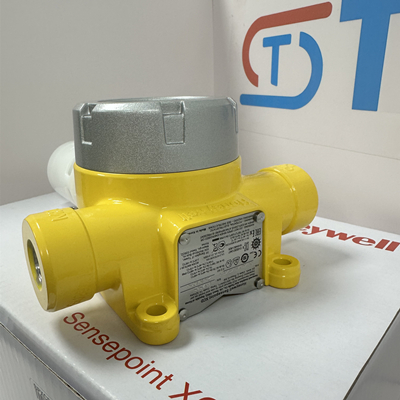
      In der heutigen, hochgradig integrierten Landschaft industrieller Sicherheit und Automatisierung ist die Gasdetektion kein isoliertes „Alarmgerät“ mehr, sondern ein zentraler Knotenpunkt im Sicherheitsüberwachungsnetzwerk der intelligenten Fabrik. Die Sensepoint-Serien XCL und XCD sind präzise auf unterschiedliche Anwendungsumgebungen und -anforderungen zugeschnitten.   • Sensepoint XCL-Serie: Außergewöhnlicher „Gefahrenbereichswächter“   Die XCL-Serie wurde speziell für explosionsgefährdete Bereiche der Zonen 1 und 2 entwickelt und eignet sich daher ideal für Hochrisikoumgebungen wie Öl- und Gasindustrie, Offshore-Plattformen und Chemieanlagen. Ihr herausragendstes Merkmal ist der modulare Aufbau: Der Sensorkopf ist vom Messumformergehäuse getrennt. Dank dieser revolutionären Konstruktion sind bei Wartungs- oder Kalibrierungsarbeiten keine aufwendigen Stromabschaltungen in explosionsgefährdeten Bereichen erforderlich. Das vorkalibrierte Sensorkopfmodul wird einfach in einem sicheren Bereich ausgetauscht, wodurch Wartungsrisiken, -zeit und -kosten erheblich reduziert werden. Die Serie unterstützt verschiedene Sensoren, darunter katalytische Verbrennungs-, elektrochemische und Infrarotsensoren, und kann brennbare Gase, Sauerstoff und verschiedene toxische Gase detektieren. Sie erfüllt strenge internationale Zertifizierungen wie ATEX, IECEx und SIL2.   • Sensepoint XCD-Serie: Flexible „Universelle Schutzvorrichtungen in Industriequalität“   Die XCD-Serie ist ebenso leistungsstark, wurde jedoch primär für Zone 2 oder größere industrielle Umgebungen wie Abwasserbehandlung, Pharmazie, Lebensmittel- und Getränkeindustrie sowie Tunnelbau entwickelt. Sie zeichnet sich durch ein integriertes, kompaktes Design aus und bietet außergewöhnliche Kosteneffizienz und flexible Installationsmöglichkeiten. Trotz des unterschiedlichen Designs erfüllt die XCD-Serie Honeywells hohe Qualitäts- und Stabilitätsanforderungen und bietet eine Vielzahl von Gasdetektionslösungen. Sie ist bekannt für ihre hohe Störfestigkeit und langlebigen Sensoren.   Kurz gesagt, ist das XCL eine modulare Lösung für extrem gefährliche Umgebungen, während das XCD eine zuverlässige und wirtschaftliche Wahl für ein breites Spektrum industrieller Anwendungen darstellt. Zusammen bilden sie eine umfassende Gassicherheitslinie, die vom explosionsgeschützten Kernbereich bis zu den angrenzenden Industriebereichen reicht.   Im Zuge von Industrie 4.0 und intelligenter Fertigung ist Sicherheit nicht länger gleichbedeutend mit Kosten, sondern vielmehr ein zentraler Aspekt von Produktionseffizienz, nachhaltigem Betrieb und unternehmerischer Sozialverantwortung. Die Gaswarngeräte Honeywell Sensepoint XCL und XCD entwickeln sich dank ihrer präzisen Produktpositionierung und umfassenden Automatisierungsmöglichkeiten von traditionellen Sicherheitseinrichtungen zu den „Sicherheitssensoren“ intelligenter Fabriken.   Zusammenfassung der Sencepoint XCD-Kernintegrationstechnologie   Integrationselemente | Funktionen von Sensepoint XCD | Schnittstellen zu Automatisierungssystemen   Signalausgang | 4–20 mA HART / Relais (Alarm) | AI- und DI-Karten für DCS/SPS   Digitale Kommunikation | Modbus RTU (RS-485), einige Modelle unterstützen Ethernet | Serielle oder Netzwerkmodule für DCS/SPS/SCADA, GDS-Steuerung   Protokoll | Klare Modbus-Registerzuordnung (Konzentration, Status, Fehlercodes) | Einfache Unterstützung durch gängige Systeme   Stromversorgung | Schleifenstromversorgung oder unabhängige Stromversorgung | Anpassbar an gängige industrielle Stromversorgungsarchitektur   Typische Anwendungsszenarien   * Petrochemisches Tanklager: XCD überwacht brennbare Gase, ein 4-20mA-Signal ist mit dem DCS verbunden, und Modbus ist gleichzeitig mit einem unabhängigen GDS für eine dedizierte 24-Stunden-Überwachung verbunden.   * Kommunale Kläranlage: XCD überwacht Schwefelwasserstoff und brennbare Gase, ist über Modbus RTU mit einer Feld-SPS verbunden, die SPS steuert den Start/Stopp des Lüfters und lädt Daten auf den SCADA-Bildschirm im zentralen Kontrollraum hoch.   • Halbleiterfabriken: XCDs überwachen Spezialgase, wobei die Signale in das BMS der Anlage oder ein dediziertes Überwachungssystem integriert sind und Alarme auslösen sowie Abzüge aktivieren.   Zusammenfassend lässt sich sagen, dass der Sensepoint XCD mit Blick auf die vielseitige Integration in die industrielle Automatisierung entwickelt wurde. Er ist nicht nur ein „Detektor“, sondern ein standardisierter industrieller IoT-Sensorknoten, der sich flexibel in nahezu alle Architekturen der industriellen Automatisierung integrieren lässt – von traditionellen Prozessleitsystemen bis hin zu modernen IIoT-Systemen – und kritische Sicherheitsdaten in verwertbare Informationen umwandelt.   Die Gaswarngeräte der SENSEpoint XCD-Serie von Honeywell folgen einer klaren Namenskonvention. Die Modellcodes geben eindeutig Auskunft über die Art des erkannten Gases, die Sensortechnologie, die Ausgabemethode und darüber, ob ein Display vorhanden ist.   Nachfolgend finden Sie die Klassifizierungen und Beispiele der Standardmodelle:   --- Standardmodellklassifizierung und Beispiele   1. Klassifizierung nach detektiertem Gas und Sensortechnologie   Dies ist die gebräuchlichste Klassifizierungsmethode.   Erfassungsziel Sensortyp Standardmodell Beispiel (Sensorcode) Beschreibung Brennbare Gase Katalytische Verbrennung SPXCD-CAT Erkennt brennbare Gase wie Methan und Propan mit einem UEG-Wert von 0-100 %. Eines der am häufigsten verwendeten Modelle.   Brennbare Gase: Infrarot SPXCD-IRC. Wird in Umgebungen mit Hintergrundgasen oder in Situationen, die für eine katalytische Verbrennung ungeeignet sind (z. B. Sauerstoffmangel), zur Erkennung spezifischer brennbarer Gase eingesetzt.   Sauerstoff: Elektrochemisches SPXCD-O2. Erkennt unzureichenden Sauerstoff (Sauerstoffmangel) oder überschüssigen Sauerstoff (Sauerstoffanreicherung), üblicherweise im Bereich von 0-25% VOL.   Giftgase: Elektrochemisches SPXCD-CO. Nachweis von Kohlenmonoxid.   SPXCD-H2S. Nachweis von Schwefelwasserstoff.   SPXCD-SO2. Nachweis von Schwefeldioxid.   SPXCD-NO. Nachweis von Stickstoffmonoxid.   SPXCD-NH3. Nachweis von Ammoniak.   SPXCD-H2. Nachweis von Wasserstoff.   SPXCD-CL2. Nachweis von Chlor.   Flüchtige organische Verbindungen: PID-Photoionisation SPXCD-PID. Nachweis niedriger Konzentrationen von VOCs (wie Benzol, Xylol usw.) zur Umweltüberwachung oder Leckageortung.   2. Klassifizierung nach Ausgabe und Konfiguration   Dieser Code, der dem Sensorcode angehängt wird, bestimmt, wie die Verbindung zum Steuerungssystem hergestellt wird.   Ausgabetyp/Konfigurationstyp Modell Suffix Beispiel Beschreibung   Analoger Basisausgang (TX-Standardtyp): Liefert ein 4–20 mA-Analogsignal, das die Gaskonzentration darstellt. Die einfachste Integrationsmethode.   Analogausgang mit Relais -TXF Basierend auf 4-20mA, verfügt er über ein oder zwei programmierbare Alarmrelais (z.B. SPDT-Trockenkontakte), die direkt akustische und optische Alarme oder kleine Geräte steuern können.   Bei Geräten mit dem lokalen Anzeigecode „D“ verfügt das Gerät über ein integriertes digitales Display, das die Anzeige von Konzentration, Alarmstatus und Geräteinformationen in Echtzeit ermöglicht. Ein Beispiel hierfür wäre ein katalytisches Verbrennungsmodell mit Display mit der Bezeichnung SPXCD-CAT-DTX oder einer ähnlichen Variante.   Digitale Kommunikation (in der Regel Standard oder optional): Die meisten XCD-Modelle unterstützen die digitale Kommunikation Modbus RTU (RS-485) als Ergänzung oder Ersatz für den analogen Ausgang. Die Protokollaktivierung muss beim Kauf bestätigt werden.   HART-Protokoll – Einige Modelle unterstützen das 4-20mA HART-Protokoll, das erweiterte Diagnose- und Konfigurationsmöglichkeiten bietet, ohne analoge Signale zu unterbrechen.   Vollständige Modellbeispiele   Durch die Kombination des Sensorcodes und des Ausgabecodes entsteht das vollständige Auftragsmodell:   1. SPXCD-CAT-TXF   • Detektionsobjekt: Brennbares Gas (Prinzip der katalytischen Verbrennung)   • Ausgang: 4–20 mA + Alarmrelais   • Anwendung: Überwachung von brennbaren Gaslecks in Chemieanlagen und Pumpenräumen; das Relais kann den Ventilator direkt starten.   2. SPXCD-H2S-DTX   • Detektionsobjekt: Schwefelwasserstoff   • Konfiguration: Mit lokalem Display (D)   • Ausgang: 4-20 mA   • Anwendung: Überwachung der H₂S-Sicherheit in Kläranlagen und auf Öl- und Gasbohrstellen, um dem Personal vor Ort das Ablesen der Daten zu erleichtern.   3. SPXCD-O2-TX   • Detektionsziel: Sauerstoff   • Ausgang: 4-20 mA   • Anwendung: Überwachung der Sauerstoffkonzentration vor dem Betreten von geschlossenen Räumen (Lagertanks, Tunnel, Schiffskabinen).   4. SPXCD-CO-TXF (Hypothetisch)   • Detektionsziel: Kohlenmonoxid   • Ausgang: 4–20 mA + Alarmrelais   • Anwendung: Kohlenmonoxidüberwachung auf Parkplätzen, in Heizräumen und in metallurgischen Werkstätten.   Empfohlene wichtige Auswahlschritte   1. Zielgas bestimmen: Identifizieren Sie das spezifische Gas, das nachgewiesen werden soll (z. B. Methan, H₂S, CO usw.).   2. Messbereich und Sensor auswählen: Wählen Sie je nach Gasart und erwarteter Konzentration einen katalytischen Verbrennungs-, elektrochemischen oder Infrarotsensor.   3. Wählen Sie die Ausgabemethode:   • Verbinden Sie einfach das Konzentrationssignal mit der DCS/SPS → Wählen Sie den 4-20mA Ausgang (-TX).   • Für lokale, unabhängige akustische und optische Alarme oder einfache Steuerung → Wählen Sie das Modell mit Relaisausgang (-TXF).   • Für numerische Messwerte vor Ort → Achten Sie darauf, das Modell mit Display (D) auszuwählen.   • Für Mehrpunktvernetzung oder die Übertragung größerer Datenmengen → Stellen Sie sicher, dass die Modbus RTU-Funktionalität aktiviert ist.   4. Umweltzertifizierungen berücksichtigen: Prüfen Sie, ob das Produkt über die erforderlichen ATEX-, IECEx-, UL- usw. Zertifizierungen verfügt, die für den Installationsbereich (explosionsgeschützter Bereich, nicht explosionsgeschützter Bereich) gelten.   Wichtiger Hinweis: Die oben genannten Modelle sind allgemeine Beispiele. Die offiziellen Bestellnummern von Honeywell können komplexer und präziser sein und Details wie Versorgungsspannung, Zertifizierungsregionen und Installationszubehör enthalten.   TZ TechHardware-Lieferung für industrielle AutomatisierungModule, Leiterplatten, Antriebe, Motoren, Ersatzteile usw. Viele Angebote warten nur auf Sie, fragen Sie gerne nach, um ein besseres Angebot zu erhalten!!! Bou L Vertriebsspezialist Bou.l@tztechautomation.com+86-175 5077 6091
  • Verständnis der RS-485-Kommunikation
    Verständnis der RS-485-Kommunikation May 13, 2024
    Einführung: RS-485 ist ein Standardprotokoll zur Datenübertragung. Es kann zum Aufbau einer zuverlässigen Hochgeschwindigkeits-Datenkommunikationsnetzwerkverbindung mit mehreren Knoten in Echtzeit verwendet werden. RS-485 wird auch TIA-485 genannt. RS-485 ist ein Standard, der die elektrischen Eigenschaften von Treibern und Empfängern definiert, die in seriellen Kommunikationssystemen verwendet werden. RS485 wird häufig in industriellen Steuerungssystemen verwendet und kann bis zu 32 Geräte in einem einzigen Netzwerk verwalten. RS-485 wird in der industriellen Automatisierung häufig zur Überwachung und Steuerung von SPS, Frequenzumrichtern, DCS usw. verwendet. In diesem Artikel werden hauptsächlich die Grundprinzipien, Eigenschaften, Verkabelung und praktischen Anwendungsfälle der RS-485-Kommunikation vorgestellt.   Grundprinzipien der RS-485-Kommunikation: RS-485 ist ein asynchrones serielles Kommunikationsprotokoll, das die Kommunikation mit mehreren Knoten ermöglicht. Die RS-485-Kommunikation basiert auf Differenzsignalisierung, bei der Informationen über zwei komplementäre Signale übertragen werden, die über zwei Drähte (oft als A und B bezeichnet) gesendet werden. Der Spannungsunterschied zwischen den beiden Drähten ist für die Übermittlung der Informationen verantwortlich, nicht die Spannung zwischen dem einzelnen Draht und der Erde. Dies macht RS-485-Systeme äußerst resistent gegen Gleichtaktrauschen. Und es kann die Übertragungsentfernung und Übertragungsgeschwindigkeit verbessern. Das RS-485-Protokoll schreibt vor, dass ein Master-Knoten mit bis zu 32 Slave-Knoten kommunizieren kann und die Kommunikation zwischen jedem Knoten über den Master-Knoten koordiniert wird.   Merkmale der RS-485-Kommunikation: Die RS-485-Kommunikation zeichnet sich durch hohe Geschwindigkeit, Zuverlässigkeit, Stabilität, Echtzeit und niedrige Kosten aus. Da RS-485 die Kommunikation mit mehreren Knoten unterstützt, entfällt der Bedarf an komplexen Signalweiterleitungsmechanismen und erleichtert die Erweiterung des Netzwerks. Das RS-485-Protokoll ist standardisiert, sodass Kompatibilitätsprobleme vermieden werden können. Darüber hinaus verfügt die RS-485-Kommunikation aufgrund der Anwendung der Differenzübertragungstechnologie über eine hohe Entstörungsfähigkeit gegen elektromagnetische Störungen. Gleichzeitig kann die RS-485-Kommunikation die Stabilität und Zuverlässigkeit der Kommunikation gewährleisten, wenn die Kommunikationsentfernung 1,2 Kilometer erreicht. RS-485-Signale werden ohne Quittierung übertragen. Unterbrechungen oder Interferenzen in Differenzsignalen können Daten verfälschen, ohne dass sie wiederholt oder empfangen werden; ein „Feuer-und-Vergessen“-System.   RS-485-Verkabelung: Die Verkabelung von RS-485 erfordert den Twisted-Pair-Mechanismus, wie in der Abbildung unten gezeigt. Es wird ein verdrilltes Paar aus einem positiven und einem negativen Datenleitungspaar verlegt. Da RS-485 zur Übertragung Differenzsignale verwendet, müssen wir gleichzeitig auch eine zusätzliche gemeinsame Signalmasse für die beiden Datenleitungen bereitstellen. Um Störungen durch andere Störsignale zu vermeiden, können wir in der Mitte der Verkabelung ein RS-485-störsicheres Dämpfungsglied hinzufügen.   RS-485-Kommunikationsgehäuse: Betrachten wir ein einfaches Beispiel eines RS-485-Netzwerks mit einem Master- und zwei Slave-Geräten. Ruhezustand: Wenn kein Gerät sendet, befindet sich die Leitung im Ruhezustand. In diesem Zustand ist die Differenzspannung zwischen Leitung A und Leitung B Null. Master-Übertragung: Wenn der Master Daten senden möchte, ändert er die Spannungsdifferenz zwischen den A- und B-Leitungen. Beispielsweise könnte eine „1“ bedeuten, dass A eine höhere Spannung als B hat, und eine „0“ könnte bedeuten, dass B eine höhere Spannung als A hat. Was der Slave erhält: Alle Geräte im Netzwerk, einschließlich des Slaves, überwachen kontinuierlich die Spannungsdifferenz zwischen den A- und B-Leitungen. Wenn sie eine Änderung feststellen, interpretieren sie diese als Daten. Slave-Antwort: Wenn der Master einen Befehl sendet, der eine Antwort vom Slave erfordert, wartet der Slave, bis der Master die Übertragung abgeschlossen hat, und ändert dann die Spannungsdifferenz zwischen den A- und B-Leitungen, um seine Antwort zu senden. Master-Empfang: Das Master-Gerät überwacht wie das Slave-Gerät ständig die Spannungsdifferenz zwischen den A- und B-Leitungen, sodass es die Antwort vom Slave-Gerät empfängt. Rückkehr in den Ruhezustand: Nachdem alle Daten übertragen wurden, kehrt die Leitung in den Ruhezustand zurück und die Spannungsdifferenz zwischen den Leitungen A und B ist Null. Auf diese Weise können Daten über das RS-485-Netzwerk hin und her gesendet werden. Es ist wichtig zu beachten, dass alle Geräte im Netzwerk dieselbe Logik verwenden müssen, um Spannungsunterschiede als Bits zu interpretieren (d. h. stellt A mit einer höheren Spannung als B eine „1“ oder eine „0“ dar). In einem Netzwerk mit mehreren Geräten muss jedes Gerät eine eindeutige Adresse haben, damit es weiß, wann es den Datenverkehr auf der Leitung abhören und wann es ignorieren muss. Dies wird normalerweise über ein über RS-485 verwendetes Protokoll wie Modbus oder Profibus erledigt. Beispielsweise beginnt in einem Modbus-Netzwerk jede vom Master gesendete Nachricht mit der Adresse des Zielgeräts. Wenn Geräte eine Nachricht mit ihrer Adresse sehen, wissen sie, dass sie die Nachricht verarbeiten und möglicherweise eine Antwort senden müssen. Wenn die Adresse nicht mit Ihrer eigenen Adresse übereinstimmt, wird die Nachricht ignoriert.   Zusammenfassen: Im Vergleich zu TCP/IP, USB, I2C und anderen Protokollen ist die Übertragungsgeschwindigkeit von RS-485 zwar nicht besonders hoch, bietet aber beispiellose Vorteile: Es kann eine Kommunikation mit mehreren Knoten realisieren, verfügt über eine starke Entstörungsfähigkeit und eine lange Kommunikation Distanz. Diese Eigenschaften sind mit keinem anderen Protokoll vergleichbar. Als Kommunikationsprotokoll, das in der industriellen Steuerung, Automatisierung und anderen Bereichen weit verbreitet ist, hat RS-485 noch große Zukunftsaussichten für den zukünftigen Einsatz.   TZ Tech Industrial Automation Hardware-Lieferung, Module, Leiterplattenkarten, Antriebe, Motoren, Ersatzteile usw. Viele verfügbar. Warten Sie einfach auf Sie. Fragen Sie einfach nach, um ein besseres Angebot zu erhalten!!! Bou L Verkaufsspezialist Bou.l@tztechautomation.com+86-175 5077 6091  
  • Dinge über Rockwell Automation
    Dinge über Rockwell Automation Apr 24, 2024
    Heute werden wir über den amerikanischen Gentleman in unserem Kreis sprechen – Rockwell Automation. Größte und KleinsteWie wir alle wissen, bewertet sich Rockwell Automation immer wie folgt: Rockwell Automation ist das weltweit größte Unternehmen für industrielle Automatisierung und Information und setzt sich dafür ein, Kunden bei der Verbesserung der Produktivität und der nachhaltigen Entwicklung der Welt zu unterstützen.Immer wenn sie sehen, wie sich Rockwell Automation als weltweit größtes Unternehmen für industrielle Automatisierung und Information positioniert, stellen sich viele Menschen plötzlich die Frage: Ist Rockwell Automation größer als Siemens, ABB und Schneider? ? Haha, tatsächlich bezieht sich das, was Rockwell Automation als „größtes“ bezeichnet, auf das größte Unternehmen, das sich auf den Bereich der Automatisierung konzentriert, verglichen mit anderen Unternehmen, die in mehreren Bereichen tätig sind. Verglichen mit seinen Mitbewerbern auf gleichem Niveau kann Rockwell Automation jedoch als das kleinste Unternehmen insgesamt bezeichnet werden.Heute verfügt Rockwell Automation mit Hauptsitz in Milwaukee, Wisconsin, USA, über Niederlassungen in mehr als 80 Ländern, beschäftigt derzeit rund 22.000 Mitarbeiter und erzielte im Geschäftsjahr 2013 einen weltweiten Umsatz von 6,35 Milliarden US-Dollar. Übernahme von AB zur Fokussierung auf KundenRockwell war ursprünglich eine bekannte Marke in den Vereinigten Staaten und ein ziemlich altes Industrieunternehmen. Seine Qualifikationen und Langlebigkeit sind mit denen von General Electric und Emerson Electric vergleichbar. Im Gegensatz zu diesen Unternehmen, die sich allmählich diversifizieren, hat sich Rockwell jedoch aufgrund der kontinuierlichen Veräußerung von Geschäftsbereichen in seiner Geschichte (wie Rockwell Collins im Bereich Avionik) schrittweise in Richtung eines einzigen Automatisierungsgeschäfts bewegt. Im gesamten Entwicklungsprozess von Rockwell ereignete sich die wichtigste Veränderung am 20. Februar 1985, als Rockwell International Allen-Bradley erwarb (1903 gründeten Lynde Bradley und Dr. Stanton Allen die Compression Rheostat Company mit einem Anfangskapital von 1.000 US-Dollar 1909 wurde die Compression Rheostat Company in Allen-Bradley Company umbenannt. 1915 erreichte Allen-Bradley einen Umsatz von 86.000 US-Dollar, was gleichzeitig die größte Akquisition in der Geschichte Wisconsins war. Nach der Übernahme von Allen-Bradley widmete Rockwell alle seine Anstrengungen der Ausweitung von Automatisierungsprodukten und -geschäften und erzielte mit der Marke Allen-Bradley erfreuliche Ergebnisse. AB wurde schnell zum Grundpfeiler von Rockwell. Im Jahr 2002 änderte Rockwell International seinen Namen in Rockwell Automation und wurde weiterhin unter dem Codenamen „ROK“ an der New Yorker Börse gehandelt. Im Jahr 2003 feierte die Marke Allen-Bradley ihr 100-jähriges Jubiläum.Die erworbene Marke ist nicht nur nicht untergegangen, sondern wurde mit Hilfe des Käufers immer stärker und wurde sogar zu ihrem Kerngeschäft. Man kann auch sagen, dass es sich um eine seltene legendäre Geschichte handelt. Begrenzte VertriebsstrategieAuch das Vertriebsmodell von Rockwell Automation ist in der Branche selten. Das Unternehmen verfolgt eine begrenzte Vertriebsstrategie und besteht darauf, über einen langen Zeitraum nur einen Vertreter in jeder Region zu haben, wodurch seine Vertriebshändler, Integratoren und Rockwell Automation eine sehr freundliche und äußerst loyale Beziehung pflegen und ein sehr erfolgreiches Modell sind dem Bereich der Automatisierung. Derzeit verfügt Rockwell Automation über 15 autorisierte Distributoren, 124 anerkannte Systemintegratoren, mehr als 30 strategische Encompass-Partner und globale strategische Allianzen im asiatisch-pazifischen Raum in China.Als börsennotiertes Unternehmen treibt der Druck der Aktionäre es dazu, weiter zu wachsen, sein Geschäft muss wachsen und seine Gewinne müssen wachsen. Im Einzelautomatisierungsmarkt mit einem Marktanteil von mehr als 60 % im nordamerikanischen Markt hat Rockwell Automation mehrere Richtungen eingeschlagen. Es handelt sich um ein Prozessgeschäft, zum einen um strategische Dienstleistungen und zum anderen um den OEM-Markt. Das Prozessgeschäft wurde als größter Wachstumsmotor des Unternehmens definiert. Technische Vorteile einer vollständigen ArchitekturUnter den heutigen Mainstream-Anbietern von SPS- und Fertigungsinformationssystemen ist die Technologie von Rockwell Automation die beste, was sich vor allem in der Vollständigkeit, Einheitlichkeit und dem zukunftsweisenden Charakter der Systemarchitektur widerspiegelt. Rockwell Automation hat beispielsweise durch die Einführung der Logix-Plattform alle SPS-Steuerungen auf dieser Plattform vereinheitlicht. Ob ControlLogix, MicroLogix oder SafetyLogix, sie alle verfügen über einheitliche Programmiertools und Engineering-Umgebungen; Darüber hinaus wird durch die Einführung von FactoryTalk und die Integration mit der Logix-Plattform auch ein Steuerungssystem aufgebaut, das nahtlos von der Steuerungsschicht bis zur Informationsschicht reicht und ein globales Informationssystem darstellt. Wenn man auf die wichtigsten Konkurrenten in der Branche zurückblickt, war das Problem der Integration und Vereinheitlichung mehrerer Produkte schon immer schwer zu lösen, was für die Benutzer viele versteckte Gefahren und Probleme mit sich brachte. Darüber hinaus sind die Produkte von Rockwell Automation zwar führend in der Technologie, weisen aber stets eine hervorragende Qualität auf. Auf dem chinesischen Markt ist der Preis der PLC der Marke AB hochpreisig, aber ihre Zuverlässigkeit, die Bindung bestehender Kundenbindung und andere Indikatoren werden von der Branche allgemein anerkannt. Viele verfügbar. Warten Sie einfach auf Sie. Fragen Sie einfach nach, um ein besseres Angebot zu erhalten!!!Bou LVerkaufsspezialistBou.l@tztechautomation.com+86-175 5077 6091
  • Bewegungssteuerung (MC) und Prozesssteuerung
    Bewegungssteuerung (MC) und Prozesssteuerung Dec 22, 2023
    Was ist Bewegungssteuerung? Motion Control (MC) ist ein Teilgebiet der Automatisierung, auch elektrische Schleppsteuerung genannt. Die meisten seiner Antriebsquellen basieren auf Elektromotoren. Mit anderen Worten: Die Bewegungssteuerung basiert tatsächlich auf Elektromotoren, um Änderungen physikalischer Größen wie Winkelverschiebung, Geschwindigkeit und Drehmoment zu steuern. Die Anwendung der Bewegungssteuerung im Bereich Roboter und CNC-Werkzeugmaschinen ist komplexer als die bei Sondermaschinen, da deren Bewegungsform einfacher ist und oft als General Motion Control (GMC) bezeichnet wird. Bewegungssteuerung wird häufig in der Verpackungs-, Druck-, Textil- und Montageindustrie eingesetzt. Die Bewegungssteuerung basiert eigentlich auf Elektromotoren, und die Elektromotoren beziehen sich hier auf Servomotoren. Wenn in einem Satz eigenständiger Geräte nur ein Servomotor verwendet wird, liegt der Schwerpunkt in diesem Fall mehr auf der Steuerung des Motors, z. B. Position, Geschwindigkeit und Drehmomentsteuerung. In diesem Beispiel ist die Steuerung eines einzelnen Motors nur ein Teil der Bewegungssteuerung. Die Bewegungssteuerung betrifft hauptsächlich Produkte. Man kann sagen, dass es sich um ein Bewegungssteuerungssystem handelt. Das System als Ganzes umfasst Maschinen (Motoren sind lediglich Ersatzteile in Maschinen), Elektrik, Software usw. Es steuert und verwaltet die Position und Geschwindigkeit mechanisch beweglicher Teile in Echtzeit. , so dass es gemäß dem vorgegebenen Steuerungsschema in die gewünschte mechanische Bewegungssteuerung umgewandelt werden kann. Es gibt viele Arten von Bewegungssteuerungssystemen, aber von der Grundstruktur her besteht die Hardware eines typischen modernen Bewegungssteuerungssystems hauptsächlich aus: Hostcomputer, Bewegungssteuerung, Antriebsgerät, Motor, Aktuator und Sensor-Feedback-Erkennungsgerät.   Was ist automatisierte Prozesssteuerung? Das Prinzip der automatisierten Prozesssteuerung besteht darin, SPS-Steuerungen zu verwenden, um Sensor-Feedback-Daten zu sammeln und nach der Analyse und Verarbeitung dieser Daten verschiedene Geräte anzupassen, zu optimieren und zu steuern, um die Produktionseffizienz zu verbessern. Bei den von ihm gesteuerten Objekten handelt es sich im Allgemeinen um verschiedene Arten von Wasserpumpen, Ventilatoren, Elektroventilen usw. Das gesamte System besteht im Allgemeinen aus einem SPS-Schaltschrank, einem Stromverteilerschrank, einem Steuerprogramm, verschiedenen Sensoren, einer Konfigurationssoftware, einem Überwachungssystem usw. Prozessautomatisierung wird im Allgemeinen in Umweltschutzindustrien wie der Abwasser- und Abgasbehandlung sowie in Energiesparindustrien eingesetzt. Es passt verschiedene Lastgeräte in der industriellen Produktion intelligent an, um sicherzustellen, dass sie optimal funktionieren, um Energie zu sparen. Es wird hauptsächlich im Bereich der traditionellen industriellen Automatisierung eingesetzt und ist eine große Systemsteuerung mit vielen Steuerungsobjekten, beispielsweise einer Produktionslinie.   Viele verfügbar. Warten Sie einfach auf Sie. Fragen Sie einfach nach, um ein besseres Angebot zu erhalten!!!Bou LVerkaufsspezialistBou.l@tztechautomation.com+86-175 5077 6091
  • Wie kann man zwischen Siemens PLC und Rockwell PLC wählen? Was ist der Unterschied zwischen ihnen?
    Wie kann man zwischen Siemens PLC und Rockwell PLC wählen? Was ist der Unterschied zwischen ihnen? Nov 20, 2023
    Jeder heute auf dem Markt erhältliche SPS-Typ hat seine eigenen funktionalen Vorteile. SPS von Rockwell (Allen Bradley) und Siemens (Siemen) gehören zu den am weitesten verbreiteten auf der Welt, es gibt jedoch viele wesentliche Unterschiede zwischen ihnen. Werfen wir einen Blick darauf:Leistung und VerfügbarkeitEs ist nicht einfach, allein aufgrund der Leistung eine Entscheidung zwischen beiden zu treffen. In puncto Geschwindigkeit, Zuverlässigkeit und Leistung sind sie gleichwertig. Allerdings sind Faktoren wie einfache Bedienung und Integration häufig zu berücksichtigende Unterscheidungsmerkmale.Es gibt viel zu sagen über die Benutzerfreundlichkeit und die benutzerfreundliche Oberfläche. Allen-Bradley-SPS sind dafür bekannt, beide Eigenschaften zu besitzen, was diese speicherprogrammierbare Steuerung zu einer attraktiven Investition für jeden Hersteller macht. Benutzerfreundlichkeit bedeutet, dass auch relativ unerfahrene SPS-Techniker ohne umfangreiche Programmiererfahrung Allen-Bradley-SPSen verwenden können – aber die Benutzerfreundlichkeit endet hier nicht. Das Debuggen einer Allen-Bradley-SPS erfordert wohl weniger Zeit und Aufwand als die Verwendung einer Siemens-SPS.Darüber hinaus können Allen-Bradley-SPS effizient mit Geräten von Drittanbietern kommunizieren und Tags aus Excel in eine Human Machine Interface (HMI) oder SCADA-Datenbank importieren und exportieren.Allerdings ist die Benutzerfreundlichkeit je nach Erfahrungsniveau des Technikers und der beabsichtigten Anwendung nicht immer das wichtigste Kriterium. Siemens ermöglicht eine umfassende Programmierung und Anpassung seiner SPS an spezifische Geschäftsanforderungen. Das bedeutet natürlich, dass Techniker einen fundierteren Hintergrund in der Computerprogrammierung benötigen, um Siemens-SPS effektiv nutzen und warten zu können, aber die Möglichkeiten, die diese Anpassung bietet, dürfen nicht unterschätzt werden.HardwareWährend allgemeiner Konsens darin besteht, dass die Allen-Bradley-SPS die benutzerfreundlichere Lösung von beiden ist, können sie im Hinblick auf die einfache Installation im Vergleich zur Siemens-SPS möglicherweise etwas hinterherhinken.Bei der Installation einer Allen-Bradley-SPS müssen Sie auch das Allen-Bradley-Netzteil, das Rack und die Zusatzkarte für den sicheren Kommunikationsanschluss anschließen. Siemens-SPS hingegen lassen sich an die meisten Standard-24-V-DC-Netzteile anschließen und verfügen über integrierte sichere Kommunikationsanschlüsse. Schließlich verfügen Siemens-SPS über integrierte Protokolle nach europäischen Standards (ASI, Profinet, Profibus), während Allen-Bradley-SPS über amerikanische Protokolle (EthernetIP, ControlNet, DeviceNet usw.) verfügen.UnterstützungDie Verfügbarkeit des Supports ist ein wichtiges Merkmal, das beim Kauf einer SPS berücksichtigt werden muss. Siemens bietet rund um die Uhr technischen Kundendienst, Außendienst und Ersatzteile für seine Produkte, einschließlich aller Produkte, die in die Kategorien Prozess- und Fabrikautomation fallen. Rockwell bietet auch das ganze Jahr über rund um die Uhr technischen Support für seine Produkte an, dieser ist jedoch nicht so umfassend wie das von Siemens und der Umfang des kostenlosen Supports hängt von der Menge der installierten Hardware ab. In jedem Fall kann das Maß an Unterstützung, mit dem Sie sich wohl fühlen, ein wichtiger Faktor bei Ihrer Kaufentscheidung sein.Welches ist der Gewinner?Natürlich ist es einfach, eine SPS anhand einer oder mehrerer Funktionen auszuwählen, aber bei der Kaufentscheidung ist es wichtiger, das Gesamtpaket zu betrachten – Benutzerfreundlichkeit und Integration, Kundendienst und mehr. Letztendlich ist die richtige SPS diejenige, die für eine bestimmte Anwendung die meisten Anforderungen erfüllt.Die Ermittlung eines „Gewinners“ allein aufgrund der Beliebtheit hängt wirklich davon ab, wo Sie arbeiten. Siemens PLC ist zweifellos die beliebteste in Europa, was Sinn macht, da die Siemens AG zufällig das größte industrielle Fertigungsunternehmen des Kontinents ist. In Nordamerika ist Allen-Bradley von Rockwell Automation mit Abstand der beliebteste SPS-Anbieter.
  • Honeywell PKS-Systemkenntnisse (1)
    Honeywell PKS-Systemkenntnisse (1) Sep 05, 2023
    1. Fehlertolerantes Ethernet ist das Steuerungsnetzwerk von PKS. FTE bietet nicht nur fehlertolerante Funktionen, sondern auch schnelle Netzwerkreaktionen und Sicherheit für industrielle Ethernet-Steuerungsanwendungen.FTE (Fault Tolerant Etherent) Fehlertolerantes Ethernet ist ein einzelnes Netzwerk mit einer redundanten Netzwerkstruktur, implementiert durch Honeywells FTE-Fahrer und kommerzielle Netzwerkausrüstung.FTE-Netzwerke umfassen redundante Switches und Kabel.Topologie: Duale parallele Baumnetzwerke, die oben verbunden sind.2. Die Kaskadenleitungen (Kreuzverbindungen) zwischen Switches bilden ein einziges Netzwerk. Bei kommerziellen Netzwerkgeräten handelt es sich um Switches, Single-Port-Single-Netzwerkkarten oder Single-Port-Dual-Netzwerkkarten.Bildschirm zur Erkennung der FTE-NetzwerkkommunikationDer Erkennungsbildschirm wird gestartet3. Das System muss aus Controller, Server und Bedienstation bestehen.4. Das FTE-Netzwerk umfasst redundante Switches und Kabel.Baumnetzwerk: Das durch die Verbindung mit dem A-Port des A-Switches gebildete Netzwerk wird als A-Netzwerk (gelber Baum) bezeichnet. Das durch die Verbindung mit Port B am Switch B gebildete Netzwerk wird Netzwerk B (grüner Baum) genannt. Localhost empfängt den Datenknoten.FLEX-Bedienstation (F-Station): Prozessdaten und zugehörige Alarme und Ereignisse sowie andere Dateninformationen kommen direkt vom Server;Es gibt zwei Verbindungsmethoden zum Konfigurieren von ES-F: Feste Verbindungsmethode (statisch): Stellt eine permanente dedizierte Verbindung für einen bestimmten ES-F bereit. Rotationsverbindungsmethode (Rotary): Bietet eine On-Demand-Verbindung, geeignet für den Fall, dass kein permanenter Betriebszugang erforderlich ist.Konsolen-Bedienstation (C-Station): Prozessdaten und zugehörige Alarme und Ereignisse kommen direkt von der Steuerung; andere Dateninformationen stammen vom Server;Konsolenerweiterung Bedienstation (CE): Prozessdaten und zugehörige Alarme und Ereignisse sowie andere Dateninformationen, alle Informationen stammen von Station C.7. Ein C300-Controller verfügt über zwei IOLINKs. Jeder IOLINK unterstützt bis zu 40 IO-Karten und ein Controller unterstützt bis zu 64 IO-Karten. Jeder Satz C300-Controller unterstützt bis zu 64 IO Units (IOU). Der C300-Controller muss mit der Kontroll-Firewall verbunden sein. Die FTE-Adresse des Hauptcontrollers des C300-Controllers ist auf eine ungerade Zahl eingestellt und die Adresse des Backup-Controllers ist die Adresse des Hauptcontrollers + 1.Control Firewall (CF9) Control Firewall: Es erscheint paarweise im FTE-Netzwerk, 8+1 Ports, davon gibt es einen dedizierten Netzwerkport für die Aufwärtsverbindung zum Switch, und die restlichen 8 Netzwerkports können mit dem Controller verbunden werden.Funktion: Die Annahme aller Informationen verweigern, die der Controller nicht benötigt. Verlangsamt sich die Kommunikationsgeschwindigkeit, wird der Fluss unwichtiger Informationen kontrolliert.8. Der C300-Controller besteht aus Controller-Hardware und Steuerungssoftware CEE (Control Execution Environment), wie in der Abbildung dargestellt:
1 2 3 4 5
Insgesamt 5Seiten
Abonnieren

Bitte lesen Sie weiter, bleiben Sie auf dem Laufenden, abonnieren Sie uns und wir heißen Sie herzlich willkommen, uns Ihre Meinung mitzuteilen.

einreichen
Urheberrechte © 2026 @ TZ TECH Co., LTD. .Alle Rechte vorbehalten Haftungsausschluss: Wir sind kein autorisierter Händler oder Distributor des Produktherstellers dieser Website. Das Produkt hat möglicherweise ältere Datumscodes oder ist eine ältere Serie als die, die direkt im Werk oder bei autorisierten Händlern erhältlich ist. Da unser Unternehmen kein autorisierter Händler dieses Produkts ist, gilt die Garantie des Originalherstellers nicht. Während auf vielen DCS-SPS-Produkten bereits Firmware installiert ist, gibt unser Unternehmen keine Zusicherungen dazu, ob ein DSC-SPS-Produkt über Firmware verfügt oder nicht , wenn es über Firmware verfügt, ob die Firmware der Revisionsstufe entspricht, die Sie für Ihre Anwendung benötigen. Unser Unternehmen gibt außerdem keine Zusicherungen hinsichtlich Ihrer Fähigkeit oder Ihres Rechts, Firmware für das Produkt von unserem Unternehmen, seinen Händlern oder einer anderen Quelle herunterzuladen oder anderweitig zu erhalten. Unser Unternehmen gibt auch keine Zusicherungen hinsichtlich Ihres Rechts, eine solche Firmware auf dem Produkt zu installieren. Unser Unternehmen wird keine Firmware in Ihrem Namen beschaffen oder bereitstellen. Es liegt in Ihrer Verantwortung, die Bedingungen aller Endbenutzer-Lizenzvereinbarungen oder ähnlicher Dokumente im Zusammenhang mit dem Erwerb oder der Installation von Firmware einzuhalten.

Seitenverzeichnis | Blog | XML | Datenschutzrichtlinie

eine Nachricht hinterlassen

eine Nachricht hinterlassen
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.
einreichen

heim

Produkte

whatsApp

Kontakt

IHRE COOKIE-EINSTELLUNGEN

Darüber hinaus möchten wir mit Ihrer Erlaubnis Cookies platzieren, um Ihren Besuch und die Interaktion mit slOC persönlicher zu gestalten. Hierzu verwenden wir Analyse- und Werbecookies. Mit diesen Cookies können wir und Dritte Ihr Internetverhalten innerhalb und außerhalb von super-instrument.com verfolgen und erfassen. Dabei passen wir und Dritte super-instrument.com und Werbung an Ihre Interessen an. Indem Sie auf „Akzeptieren“ klicken, stimmen Sie dem zu. Wenn Sie dies ablehnen, verwenden wir nur die notwendigen Cookies und Sie erhalten leider keine personalisierten Inhalte. Bitte besuchen Sie unsere Cookie-Richtlinie für weitere Informationen oder um Ihre Einwilligung in Zukunft zu ändern.

Accept and continue Decline cookies